7. Заливка и выбивка
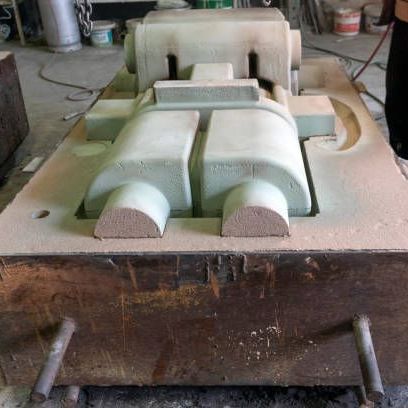
В готовую форму заливают расплавленный металл. После затвердевания и охлаждения отливку извлекают, а использованную смесь направляют на удаление, утилизацию или регенерацию — в зависимости от принятой технологии.
Какие связующие применяют в No-Bake-процессеВыбор связующего определяет механизм отверждения, рабочее время смеси, прочность формы и стержня, выбиваемость и требования к регенерации.
Фурановые связующиеФурановые смолы широко применяются в холоднотвердеющих песчаных смесях. В типичной системе песок смешивают с фурановой смолой и кислотным катализатором.
При подборе учитывают:
* тип и характеристики песка;
* дозировку смолы;
* тип и расход катализатора;
* необходимую живучесть смеси;
* время отверждения;
* прочность и выбиваемость;
* требования к регенерации песка.
Подробнее: [Фуран-процесс для литейного производства](/furan-process).
Щелочные фенольные связующиеВ некоторых No-Bake-системах используют водный щелочной раствор фенольной резольной смолы и жидкий эфирный отвердитель. После смешивания компонентов смесь формуют и выдерживают до получения рабочей прочности.
Состав конкретной системы может включать дополнительные компоненты, влияющие на прочность и технологические характеристики. Поэтому при подборе важно ориентироваться на документацию производителя, а не только на общее название «фенольная смола». citeturn226351search0turn226351search2
Другие системы холодного отвержденияВ литейной практике применяются и другие связующие системы. Их принадлежность к No-Bake определяется способом изготовления и отверждения смеси. При выборе необходимо уточнять химическую основу связующего, тип отвердителя и технологические требования.
Подробнее:
Связующие для форм и стержней. No-Bake, ХТС, Cold-Box и Alpha-Set: в чём разницаЭти термины связаны с изготовлением форм и стержней, но не являются полными синонимами.
| Технология Основной принцип
| --------------------- | ------------------------------------------------------------------------------------------------------------------------------------------
| No-Bake Общее обозначение процессов холодного отверждения песчано-связующих смесей без термической сушки
| ХТС Холоднотвердеющие смеси; в зависимости от контекста термин используют для обозначения смесей и технологии их применения
| Фурановый процесс Холодное отверждение фуранового связующего с кислотным катализатором
| Alpha-Set Холодное отверждение щелочного фенольного связующего сложным эфиром
| Cold-Box Amin Газовое отверждение стержневой смеси с применением аминного катализатора
| Resol-CO₂ Отверждение резольного связующего углекислым газом
No-Bake обычно предполагает смешивание компонентов и отверждение смеси непосредственно после формования. В Cold-Box стержневую смесь, как правило, отверждают газообразным катализатором в оснастке. Поэтому при выборе материалов важно указывать конкретный процесс, а не только общее обозначение холодного отверждения.
Связанные страницы:
ХТС — технология литья,
Alpha-Set,
Cold-Box Amin,
Resol-CO₂.
Для каких отливок применяют No-BakeNo-Bake-процессы используют при изготовлении форм и стержней для различных литейных сплавов. Выбор системы зависит от материала отливки, её размеров и конфигурации, требований к поверхности и условий производства.
Литьё чугунаДля чугунных отливок оценивают прочность формы, газопроницаемость, газотворность, устойчивость поверхности к воздействию расплава и выбиваемость после охлаждения.
Литьё сталиПри изготовлении стальных отливок особое внимание уделяют термической устойчивости формы, взаимодействию смеси с расплавом, газообразованию и риску дефектов поверхности.
Литьё алюминия и цветных сплавовДля цветного литья подбирают смесь с учётом температуры заливки, геометрии отливки, требований к точности и качеству поверхности. Применимость конкретного связующего необходимо подтверждать для соответствующего сплава и технологического процесса.
Как выбрать связующее для No-BakeПодбор следует начинать с действующей технологии и требований к готовой отливке. Важны не только цена смолы и её расход, но и весь комплекс технологических параметров.
При выборе оценивают:
Живучесть смеси — сколько времени она сохраняет пригодность для формования.
Время отверждения — когда форму или стержень можно извлечь из оснастки.
Прочность — достаточна ли она для извлечения, транспортировки и сборки.
Газотворность и газопроницаемость — как смесь ведёт себя при заливке.
Выбиваемость — насколько легко удалить смесь после охлаждения отливки.
Регенерацию — насколько материал подходит для принятой схемы возврата песка.
Совместимость — возможность работы с существующими песком, смесителем и дозирующим оборудованием.
Типичные проблемы при работе с No-Bake Смесь быстро теряет рабочее времяВозможные причины — тип или дозировка отвердителя, температура компонентов, характеристики песка и условия смешивания. Для корректировки необходимо проверить параметры процесса и рекомендации производителя.
Недостаточная прочность формы или стержняСледует проверить дозировку компонентов, качество песка, равномерность смешивания и условия отверждения.
Пригар и дефекты поверхностиПричины могут быть связаны с песком, связующим, состоянием рабочей поверхности формы, температурой заливки и противопригарным покрытием. Необходимо анализировать технологию в комплексе.
Повышенная газотворностьОценивают расход связующего, состояние песка, влажность, параметры заливки и условия отвода газов.
Затруднённая выбивкаНа выбиваемость влияют химия связующего, его расход, условия отверждения, свойства песка и режим охлаждения отливки.
Нестабильное качество при использовании регенератаНеобходимо контролировать качество регенерированного песка, остаточные связующие и соответствие материала требованиям выбранной системы.
Замена импортных материалов для No-BakeПри поиске аналога импортного связующего важно сопоставлять материалы по технологической функции и условиям применения. Совпадение общего типа смолы не означает, что продукты взаимозаменяемы без изменения режима.
Для предварительного подбора желательно предоставить:
* название действующего связующего и отвердителя;
* тип и характеристики песка;
* дозировку компонентов;
* рабочее время и время отверждения;
* требуемую прочность;
* материал и размеры отливки;
* описание имеющихся дефектов;
* сведения о регенерации и оборудовании.
На основании этих данных можно определить требования к альтернативному материалу и подготовить план сравнительных испытаний. Возможность замены подтверждается по технической документации и результатам проверки в производственных условиях.
Материалы для No-Bake-процесса: подбор и поставкаПодбираем и организуем поставку материалов для изготовления литейных форм и стержней:
* фурановых смол и кислотных катализаторов;
* фенольных связующих и соответствующих отвердителей;
* формовочных песков и материалов для смесей;
* технологических добавок;
* противопригарных покрытий.
Подбор выполняется с учётом действующего процесса, характеристик сырья, требований к отливкам и доступного оборудования.
Часто задаваемые вопросы Что означает No-Bake?No-Bake — технология изготовления литейных форм и стержней, при которой песчано-связующая смесь твердеет без термической сушки за счёт химического отверждения.
Чем No-Bake отличается от обычной ХТС?Термины частично пересекаются. No-Bake часто используют для обозначения конкретного класса процессов холодного отверждения, тогда как ХТС — более широкое русскоязычное обозначение холоднотвердеющих смесей. Точное значение зависит от используемой технологии.
Какие смолы подходят для No-Bake?Применяются разные связующие, в том числе фурановые и некоторые фенольные системы. Выбор зависит от типа отвердителя, песка, оборудования и требований к отливке.
Можно ли использовать No-Bake для крупных отливок?Технология применяется для изготовления крупных форм и стержней. Возможность её использования определяется конструкцией отливки, оснасткой, свойствами смеси и организацией производства.
Можно ли заменить импортную смолу?Возможность замены зависит от конкретного связующего и условий применения. Перед переходом на другой материал необходимо проверить совместимость компонентов и провести сравнительные испытания.
Что нужно для подбора материалов?Нужны сведения о действующей связующей системе, песке, дозировках, времени отверждения, оборудовании и типе отливок. Это позволит определить требования к материалам и варианты для технической оценки.
Подбор материалов для литейного производстваНужны связующее, отвердитель или другие материалы для No-Bake-процесса? Направьте информацию о действующей технологии, используемых материалах и задаче производства.
Подбираем материалы и организуем поставку для литейного производства.